
Novità
Casa / Novità / Novità del settore / Perché l'alluminio forgiato 2A12 supera le prestazioni dei componenti fusi nelle applicazioni di sollecitazione a fatica
La lega di alluminio 2A12 è diventata un materiale standard per le parti strutturali che devono resistere a carichi ripetuti. Eppure la stessa composizione chimica può comportarsi in modo molto diverso a seconda di come viene modellata in un componente finito. Quando l'applicazione è dominata dallo stress da fatica, l'alluminio forgiato 2A12 supera costantemente le prestazioni dei componenti fusi con composizione nominale simile. Il divario non è radicato solo nella chimica delle leghe, ma nella microstruttura creata da due processi di produzione fondamentalmente diversi.
2A12 è una lega di alluminio per lavorazione plastica della serie 2xxx, con rame e magnesio come principali elementi di lega. È la controparte dello standard nazionale cinese del 2024, un materiale con una lunga esperienza di servizio nelle strutture degli aeromobili, nei telai dei veicoli e in altri componenti in cui il rapporto resistenza/peso è decisivo. Dopo il trattamento in soluzione a circa 495 gradi C, l'estinzione e l'invecchiamento naturale o artificiale, 2A12 raggiunge una resistenza alla trazione compresa tra 440 e 470 MPa e una resistenza allo snervamento compresa tra 280 e 350 MPa, a seconda della condizione e della forma del prodotto.
Per la progettazione critica alla fatica, l'elevato rapporto tra resistenza alla fatica e densità conferisce al 2A12 un vantaggio rispetto a molti gradi di acciaio. Le parti mobili più leggere producono carichi di inerzia inferiori, riducono le vibrazioni del sistema e consentono velocità operative più elevate. Il materiale, tuttavia, esprime il suo pieno potenziale solo quando il percorso di produzione ne preserva l'integrità interna.
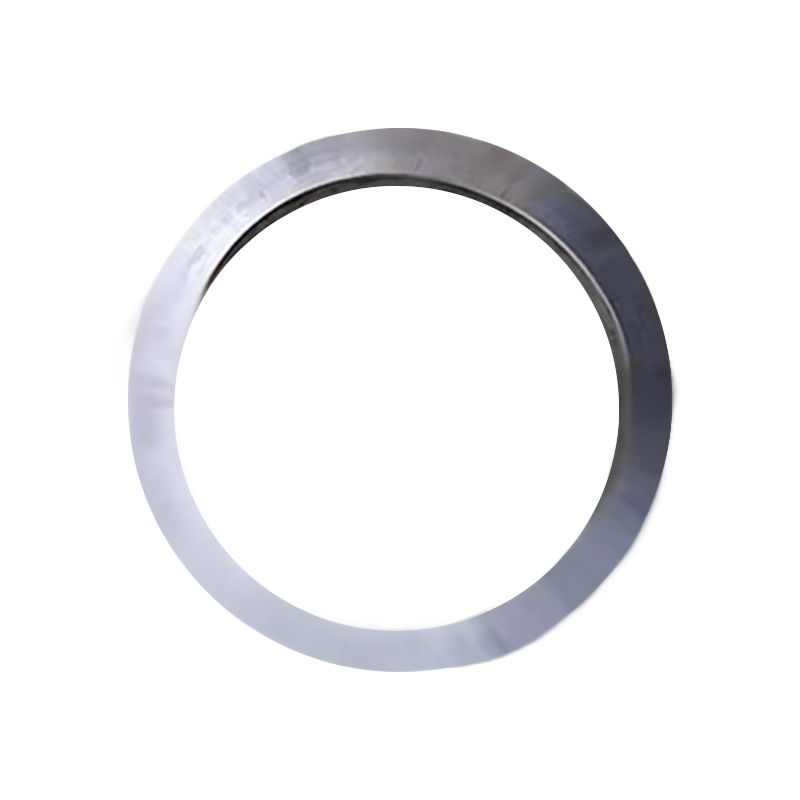 Forgiati in lega di alluminio 2A12 con lavorazione CNC Questi pezzi forgiati 2A12 offrono un'elevata resistenza alla fatica e un favorevole rapporto resistenza/peso, rendendoli rilevanti per le parti mobili leggere. La lavorazione CNC fino alle dimensioni quasi finali supporta una transizione efficiente dalla lega al componente finito. Visualizza il prodotto →
Presso Maiterio Intelligent Equipment, 2A12 viene prodotto come componenti in lega di alluminio forgiato e fornito con lavorazione CNC fino alle dimensioni quasi finali, offrendo ai team di progettazione un percorso diretto dalle specifiche della lega alla parte finita.
La fusione forma un componente versando il metallo liquido nella cavità dello stampo e permettendogli di solidificarsi. La massa fusa contiene gas disciolti e il ritiro che si verifica durante la solidificazione può lasciare porosità. In una struttura as-cast, i dendriti crescono secondo uno schema ad albero, gli elementi di lega si segregano tra i bracci dei dendriti e le pellicole di ossido possono rimanere intrappolate all'interno del metallo. Queste discontinuità agiscono come crepe preesistenti quando la parte viene sottoposta a carichi ripetuti.
La forgiatura deforma il metallo solido sotto la forza di compressione. La billetta di partenza viene riscaldata fino allo stato plastico e lavorata mediante martellatura o pressatura, che rompe lo scheletro dendritico, chiude i vuoti interni e affina la struttura del grano. Poiché il metallo scorre lungo la direzione della deformazione, le parti forgiate sviluppano un flusso di grano simile a una fibra allineato con il percorso di sollecitazione principale. La differenza complessiva tra queste due strategie di produzione è trattata in modo più approfondito nella guida dell'azienda alla forgiatura rispetto alla fusione.
Il cedimento per fatica inizia con l'innesco di cricche in corrispondenza di microscopici fattori di stress. In un componente fuso, un poro o un'inclusione di ossido può fungere da sito di inizio. Una volta iniziata una crepa, ogni successivo ciclo di carico la apre e la estende. La fessura viaggia lungo il piano interno più debole e, nei getti, quel piano è solitamente vicino ai confini interdendritici dove coesistono porosità e fasi eutettiche fragili.
In un componente 2A12 forgiato, la situazione è fondamentalmente diversa. Il processo di lavorazione a caldo chiude i pori, salda i vuoti interni e allinea le particelle della seconda fase lungo la direzione del flusso del grano. Una fessura superficiale deve quindi propagarsi attraverso una struttura a grani densa e allungata, che assorbe più energia per ciclo e rallenta la crescita. Il risultato è sia un limite di fatica più elevato che una vita sicura più lunga sotto sollecitazione alternata equivalente.
Gli ingegneri a volte sottovalutano questo dato perché le proprietà di trazione statica di una fusione possono sembrare accettabili. Ma la durata a fatica non varia linearmente con la resistenza alla trazione; è molto più sensibile alle discontinuità microstrutturali. Questo è il motivo per cui due parti realizzate con la stessa composizione 2A12 possono differire dal 30 al 50% in termini di resistenza alla fatica semplicemente perché una è stata forgiata e l'altra fusa.
Effetto di design tipico: i componenti forgiati 2A12 garantiscono Resistenza alla fatica superiore del 30-50%. rispetto ai componenti fusi di composizione simile, con una dispersione notevolmente inferiore nei risultati dei test di fatica.
La tabella seguente elenca i valori tipici per il 2A12 forgiato trattato termicamente e per una lega di alluminio pressofuso di composizione nominalmente simile. I dati reali variano in base alle dimensioni della sezione, al trattamento termico e al metodo di prova, ma il modello relativo è coerente tra i dati pubblicati.
| Proprietà | 2A12 forgiato | Lega di tipo 2A12 fusa |
| Resistenza alla trazione | 440-470MPa | 300-340MPa |
| Forza di snervamento | 280-350MPa | 180-230 MPa |
| Limite di fatica a 10 7 Cicli | 140-170 MPa | 75-95MPa |
| Allungamento | 14-20% | 3-8% |
| Livello di porosità | Essenzialmente gratuito | 1-4% in volume |
I valori sono tipici per il materiale nella condizione di tipo T4. Il limite di fatica corrisponde alle prove di flessione rotante a temperatura ambiente.
I componenti forgiati 2A12 compaiono nelle macchine in cui lo stress da fatica è un limite di progettazione di routine piuttosto che un'eccezione. Tre gruppi industriali mostrano chiaramente il modello.
Il catalogo di forgiatura delle leghe di alluminio dell'azienda copre i codici 2A12, 5083, 5A06, 6061 e 7075 con opzioni per processi a matrice aperta e laminazione ad anelli oltre a finiture CNC di precisione.
La selezione di una parte forgiata 2A12 per un'applicazione di sollecitazione a fatica è solo il primo passo. Le specifiche di approvvigionamento dovrebbero richiedere la prova che il processo di forgiatura e la successiva ispezione producono un prodotto solido e ripetibile.
Un fornitore dotato di proprie linee di forgiatura, trattamento termico e officine CNC può gestire queste variabili in un unico ciclo di qualità e può rispondere più rapidamente quando i test rivelano una deviazione.
2A12 è la designazione standard nazionale cinese per una lega molto vicina al 2024 nel sistema dell'Aluminium Association. Gli elementi principali, rame e magnesio, rientrano negli stessi intervalli, ma i limiti precisi delle impurità possono differire. Per scopi ingegneristici, i componenti forgiati 2A12 sono spesso trattati come equivalenti ai forgiati 2024 quando i dati di progettazione vengono convertiti correttamente.
Per un semplice confronto della durata a fatica allo stesso livello di sollecitazione, i getti normalmente mostrano una durata più breve e una dispersione più ampia. Alcuni processi avanzati come la fusione a compressione e la pressatura isostatica a caldo chiudono la porosità interna, ma aumentano i costi e raramente raggiungono ancora la struttura a grani completamente densi e orientati di una forgiatura con lo stesso margine.
No. Il trattamento risolutivo e l'invecchiamento non possono colmare i vuoti interni. L'esposizione alle alte temperature può cambiare leggermente la forma dei pori e modificare la microstruttura circostante, ma il vuoto rimane. La pressatura isostatica a caldo può far collassare i pori, ma il processo è costoso e destinato a fusioni di alta qualità.
Molte industrie utilizzano fattori di progettazione compresi tra 2,0 e 2,5 sulla resistenza alla fatica per i componenti forgiati e tra 3,0 e 4,0 per i componenti fusi quando la dispersione non è completamente quantificata. Il numero esatto dipende dalle conseguenze del guasto, dal livello di ispezione e dalla confidenza statistica richiesta.
2A12 non è considerato facilmente saldabile con processi di fusione. La lega è soggetta a cricche a caldo e perde resistenza nella zona interessata dal calore. Per gli assemblaggi critici per la fatica, il fissaggio meccanico o le caratteristiche integralmente forgiate sono generalmente preferiti alla saldatura.
Lo stress da fatica non è una modalità rara di guasto nei macchinari moderni; spesso è il fattore limitante nascosto dietro i tempi di inattività e i danni strutturali. Le prove provenienti dalla metallurgia e dall'esperienza di servizio portano costantemente alla stessa conclusione: quando un componente trascorre la sua vita lavorativa sotto carico ciclico, la forgiatura è un modo più affidabile per produrlo. L'alluminio forgiato 2A12 combina l'elevato rapporto resistenza/peso della lega con una struttura densa, a grani orientati e con controllo dei difetti. I componenti fusi di composizione simile sono convenienti e possono essere più economici nella produzione in bassa serie, ma sacrificano la qualità microstrutturale richiesta dalle prestazioni a fatica.
I progettisti e gli acquirenti che specificano componenti forgiati 2A12 con composizione verificata, ispezione a ultrasuoni e flusso di grano controllato otterranno una parte che soddisfa i carichi statici oggi e continuerà a soddisfare i carichi ciclici per anni.
No.1317 Gangcheng Road, città di Daxin, Zhangjiagang, Jiangsu, Cina
Whatsapp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous